Póngase en contacto con Blue Membrane Company

El ablandamiento de agua con NF es un tratamiento con membranas de nanofiltración para remover la dureza: una de las opciones de separación física en el tratamiento de agua industrial, no un intercambio químico. Mientras que un ablandador convencional de intercambio iónico (IX) intercambia calcio y magnesio por sodio, una membrana NF simplemente rechaza los iones que causan dureza, expresada en gran medida como dureza equivalente de CaCO3, en la superficie de la membrana, y deja pasar el resto del agua con presión moderada. No se agrega sal y no se descarga salmuera con alto contenido de sodio.
Datos rápidos
| Rechazo de iones divalentes (Ca²⁺/Mg²⁺) | 90–98%, normalmente |
| Paso de iones monovalentes (Na⁺) | 40–70%, según la membrana |
| Presión de operación | 50–150 psi (frente a 150–600+ psi para OI) |
| Recuperación del sistema | normalmente 75–85% en sistemas con agua salobre de alimentación |
| Intervalo de limpieza (con pretratamiento) | 3–6 meses |
| Sodio agregado al permeado | Ninguno |
Cómo funciona: la nanofiltración ablanda el agua al bloquear físicamente los iones de calcio y magnesio en la superficie de la membrana. Por lo general, remueve entre 90 y 98% de la dureza y no agrega sodio al agua tratada. Funciona a 50-150 psi, muy por debajo de los 150-600+ psi de un sistema completo de ósmosis inversa con la misma agua de alimentación. Esa es la razón principal por la que tantos clientes industriales la comparan con el ablandamiento por intercambio iónico como alternativa que cumple la misma función con menor consumo de energía.
Este recorrido por el proceso explica cómo la membrana realiza la separación, presenta una comprobación útil de 4 parámetros para determinar si su agua de alimentación es adecuada, ofrece una mirada franca al lugar que ocupa la NF en el mercado frente a la ósmosis inversa y el intercambio iónico, explica qué necesita un sistema antes de la membrana, cómo cuidar la membrana y qué está ocurriendo con la legislación sobre esta categoría.
Qué remueve realmente la nanofiltración y qué deja en el agua
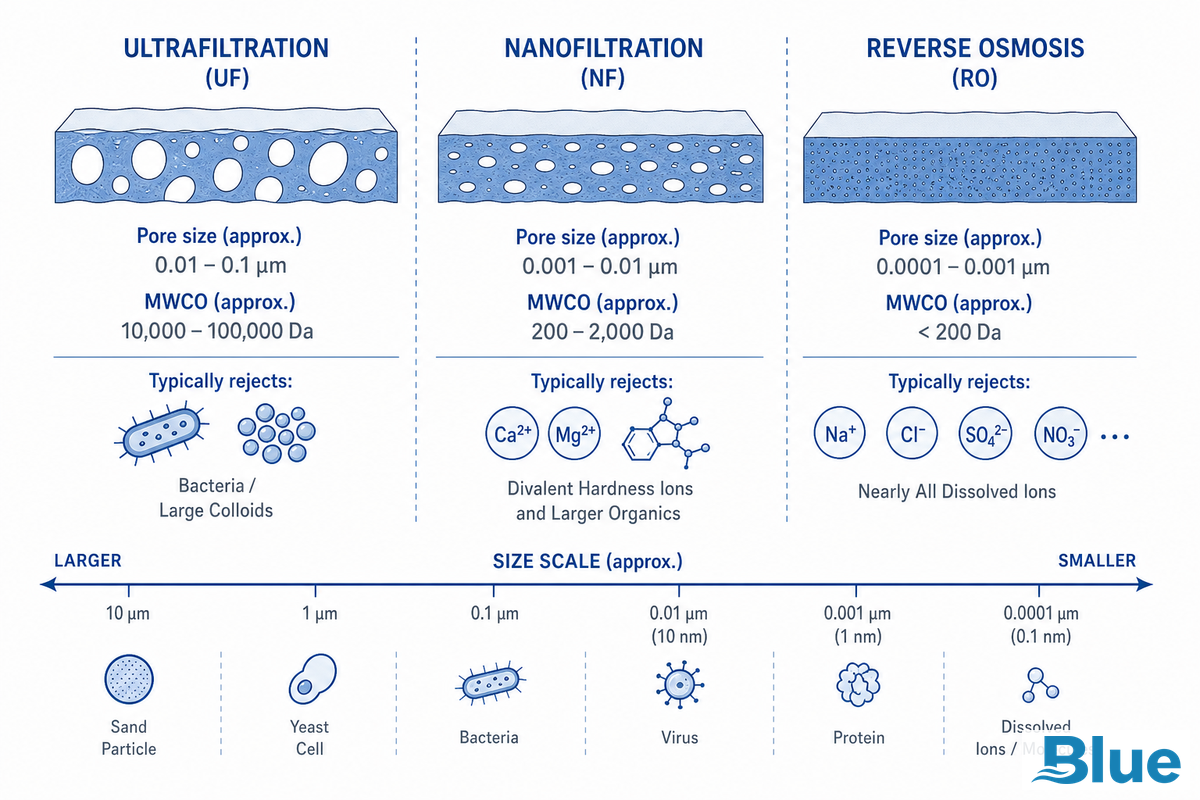
La nanofiltración ocupa un lugar específico en el espectro de filtración, entre la ultrafiltración y la ósmosis inversa. Los poros de las membranas de ultrafiltración son lo bastante grandes para que pasen casi todos los iones disueltos, incluidos el calcio y el magnesio que causan dureza; solo remueven partículas y moléculas orgánicas de mayor tamaño. La ósmosis inversa se encuentra en el extremo opuesto: sus poros son tan pequeños que excluyen casi todo lo disuelto, incluida la dureza. La NF remueve lo que deja pasar la ultrafiltración y evita remover en exceso lo que la ósmosis inversa retiene.
Según la referencia sobre tecnologías de membrana de la Junta de Desarrollo del Agua de Texas, sus poros tienen un tamaño del orden de 10 angstroms: lo bastante pequeños para rechazar los iones divalentes responsables de la dureza, pero lo bastante grandes para permitir el paso de muchos iones monovalentes (potasio, cloruro y sodio), que no causan dureza. En cambio, la ósmosis inversa también remueve la mayoría de los minerales útiles y una proporción considerable del agua, que se va con el concentrado.
| Tecnología | Tamaño nominal de poro | ¿Rechaza los iones que causan dureza? | Presión típica |
|---|---|---|---|
| Ultrafiltración (UF) | 0.01–0.1 micrón | No | 10–50 psi |
| Nanofiltración (NF) | ~10 angstroms (~0.001 micrón) | Selectivamente: sí a los divalentes, no a la mayoría de los monovalentes | 50–150 psi |
| Ósmosis inversa (OI) | <0.001 micrón | Sí, junto con casi todo lo demás que está disuelto | 150–600+ psi |
¿Qué conviene más para ablandar el agua: UF o NF?
Ver respuesta
La UF no es una tecnología de ablandamiento en ningún sentido: sus poros son demasiado grandes para excluir el calcio y el magnesio disueltos. De hecho, la dureza pasa directamente a través de un sistema UF. Si se instala UF, debe ubicarse antes de un sistema de OI u otro proceso de filtración más fina para remover partículas y buena parte de las moléculas orgánicas de mayor tamaño antes de esa etapa.
Modelo de rechazo de 2 barreras: por qué la NF rechaza la dureza, pero no la sal
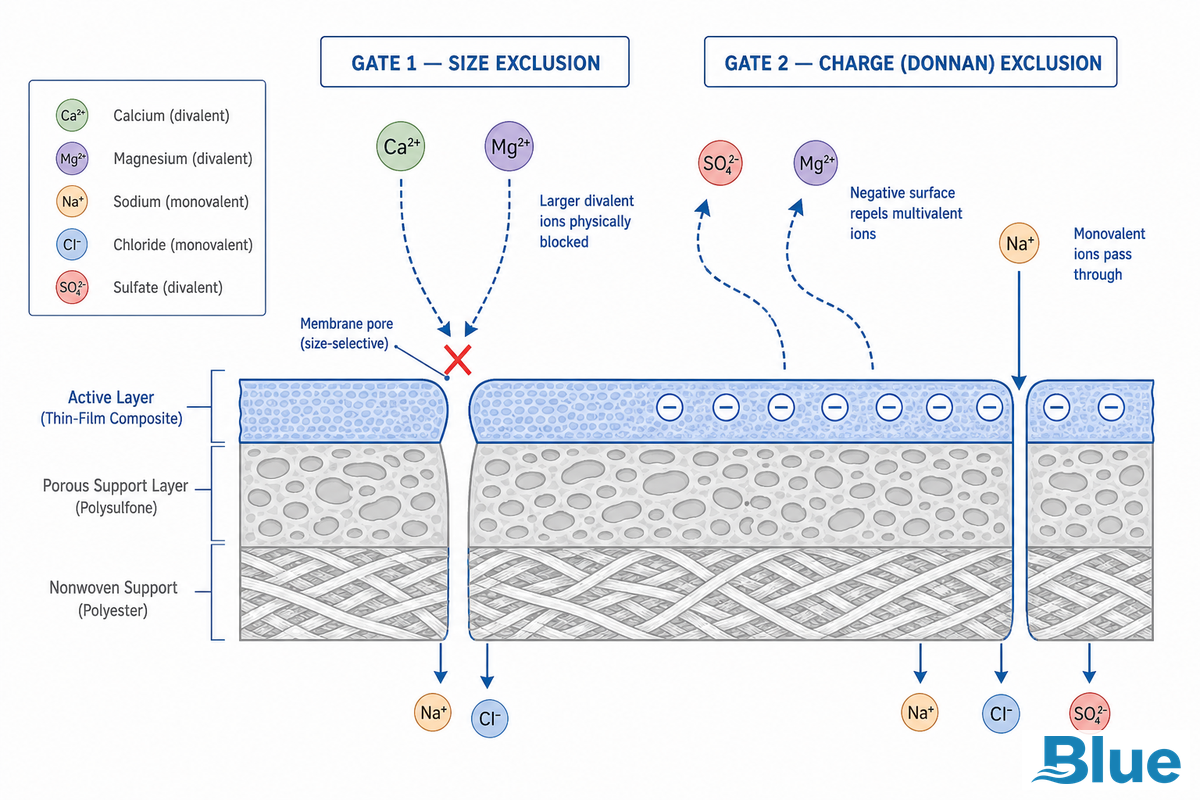
El modelo de rechazo de 2 barreras explica que el rechazo selectivo de la NF se debe a dos barreras independientes que debe superar un ion disuelto, no a una sola.
Barrera 1: exclusión por tamaño. (Existen variantes especiales de membranas cerámicas NF para corrientes de alimentación con alta temperatura o mucho solvente, pero la química de poliamida descrita aquí abarca la gran mayoría de las instalaciones industriales de ablandamiento.) La estructura física de los poros de la membrana es lo bastante pequeña para bloquear los iones más grandes y con mayor capa de hidratación. Los iones de calcio y magnesio tienen una capa de hidratación mayor que el sodio, por lo que es más probable que el tamiz los retenga solo por su tamaño.
Barrera 2: exclusión por carga (efecto Donnan). Una carga superficial fija, normalmente negativa, en la capa activa de la película delgada compuesta de poliamida realiza la segunda etapa del proceso. Los iones con mayor carga —la carga +2 del calcio y el magnesio frente a la carga +1 del sodio— experimentan una repulsión electrostática mucho más intensa por parte de la superficie cargada de la membrana. Esta es la razón principal por la que los iones divalentes se rechazan con mucha mayor eficacia que los monovalentes, independientemente del tamaño.
Los datos de desempeño real lo demuestran claramente: un estudio revisado por pares sobre NF aplicada al concentrado de ósmosis inversa reportó un rechazo de 97.4% de CaSO4 y 95.2% de MgSO4, frente a solo 79% de NaCl en las mismas condiciones: una diferencia de aproximadamente 16 a 18 puntos atribuible exclusivamente a la carga iónica, ya que el sodio y el cloruro son más pequeños y tienen menor hidratación que el par divalente, pero pasan a una tasa mucho mayor. Un estudio relacionado sobre ablandamiento con NF de baja presión halló que la selectividad puede ser aún mayor con algunas químicas de membrana: rechazo de 98.5% de MgCl2 frente a solo 46.2% de LiCl en la misma prueba.
Conviene aclarar una salvedad: esta diferencia entre iones divalentes y monovalentes no sigue una proporción universal fija. Un estudio de transporte a través de membranas de 2025 halló que el rechazo de sodio y cloruro aumenta cuando la carga superficial de la membrana se vuelve más negativa y cuando cambia el pH del agua de alimentación, mientras que el cloruro de calcio mantuvo un alto rechazo en todo el intervalo de pH evaluado. Esto significa que el paso exacto de iones monovalentes depende de la química de la membrana y de las condiciones de operación; no se puede dar por sentado que sea constante para todos los productos NF del mercado.
En la práctica, esto significa que el agua que sale está ablandada, pero no completamente desmineralizada. Como aproximadamente 40-70% de los minerales monovalentes permanece en solución, el permeado NF conserva características minerales mucho más cercanas a las del agua natural que el permeado de OI. Esta diferencia importa en los procesos posteriores sensibles al agua con TDS casi nulos, desde la química del agua de alimentación de calderas hasta el procesamiento de alimentos y bebidas, donde de otro modo se necesitaría una remineralización costosa. En la práctica, los compradores industriales que evalúan esta compensación consideran que suele ser el factor decisivo entre NF y OI para una aplicación determinada; Blue Membrane diseña específicamente la capa activa de su serie N para alcanzar un rango de rechazo de 90-98% de iones divalentes, en vez de buscar el rechazo casi total propio de una membrana de OI completa.
Comprobación del agua de alimentación con 4 parámetros
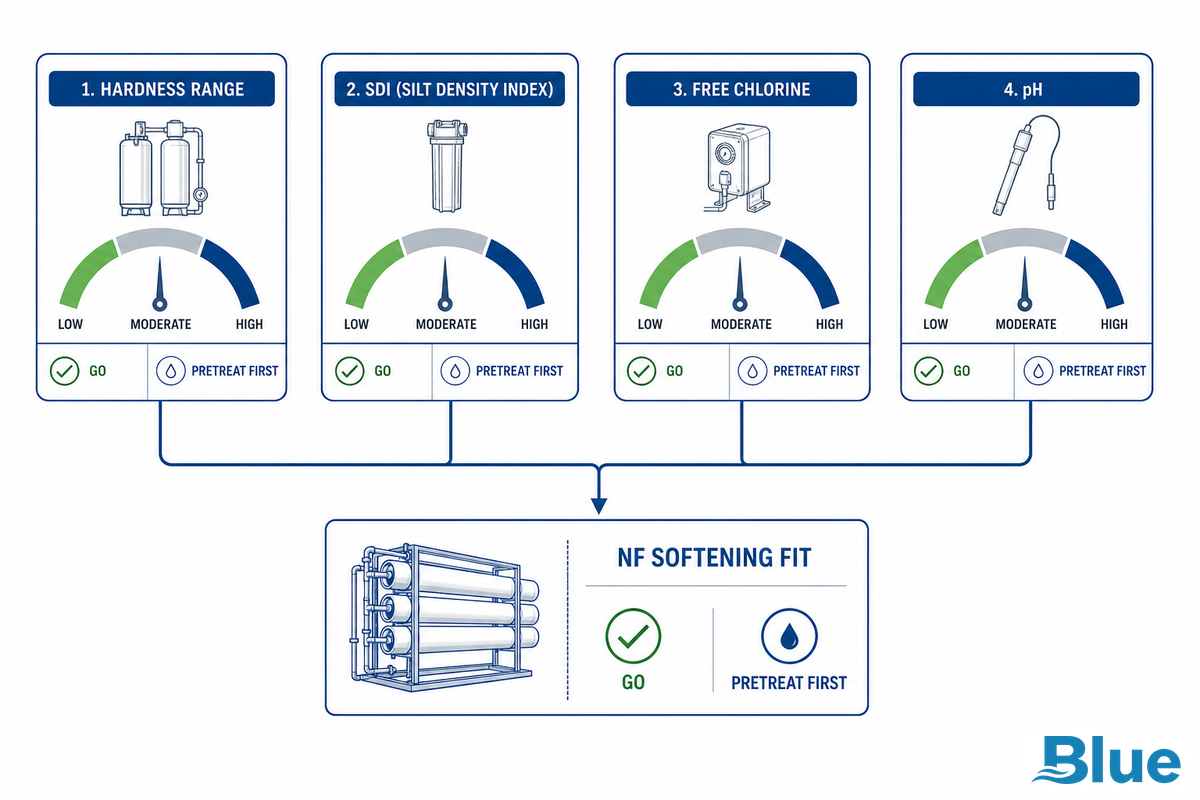
Antes de evaluar un producto específico de membrana para ablandar el agua, conviene hacer una comprobación preliminar de su propia agua de alimentación. Esta comprobación rápida de 4 parámetros —dureza, índice de ensuciamiento, cloro libre y pH— permite determinar si es razonable considerar la NF antes de solicitar una cotización al proveedor.
| Parámetro | Rango de evaluación | Si está fuera del rango |
|---|---|---|
| Dureza total | 200–500 mg/L como CaCO₃: rango ideal para el que se diseñó la NF | >500 mg/L: aún puede funcionar, pero planifique una menor recuperación y más antiincrustante |
| Índice de densidad de sedimentos (SDI) | <5, idealmente <3 después del pretratamiento | Por encima del rango: agregue o mejore primero el pretratamiento multimedia o con cartuchos |
| Cloro libre | No detectable en la entrada de la membrana | Si se detecta algún residual: instale carbón activado o dosificación de metabisulfito antes de la membrana |
| pH (operación continua) | Rango típico de 6.5–8.0 | Por debajo de 6.5: considere ajustar el pH para reducir el riesgo de ensuciamiento por carbonatos |
⚠️ Importante
El SDI es un indicador empírico de evaluación preliminar de uso extendido, no una medición absoluta del potencial de ensuciamiento. Según ASTM D4189, los resultados del SDI varían con la temperatura de prueba y el filtro específico utilizado; por eso, considere los valores <5 / <3 anteriores como una orientación para la evaluación preliminar, no como un umbral estricto de aprobación o rechazo que pueda defender ante un auditor.
La mayoría de las guías publicadas se limitan a recomendar que se revise el agua de alimentación y no profundizan más. Una pregunta mejor es: «¿Qué errores se cometen cuando no se revisa el agua de alimentación?»; la evidencia cambia lo que la mayoría de los compradores cree saber.
Una idea muy repetida es que las membranas de nanofiltración se ensucian más rápido con agua dura que con agua blanda. La evidencia no confirma que esto sea siempre cierto. Una revisión de 2024, revisada por pares y basada en datos de monitoreo de servicios públicos, encontró que una planta de tratamiento de agua alemana con alta dureza (115 mg/L de calcio), pero relativamente poco carbono orgánico (2.9 mg/L de DOC), no presentó ensuciamiento significativo durante cuatro semanas. También encontró una planta canadiense con una dureza de 647 mg/L —más del triple del objetivo ideal indicado en la tabla de evaluación anterior— y 8 mg/L de carbono orgánico que pasó 210 días sin que la formación de incrustaciones ni el ensuciamiento biológico alcanzaran las membranas. El factor que impulsaba el ensuciamiento no era la dureza por sí sola, sino la combinación de pocos compuestos orgánicos con alta dureza. La revisión también indicó que la química de la membrana influye más en la severidad del ensuciamiento NF que la dureza del agua de alimentación; en una prueba, una química NF ocasionó una pérdida aproximada de 75% del flujo irreversible, mientras que otra produjo el menor ensuciamiento de la prueba. La membrana que elija, junto con el perfil completo del agua de alimentación y no solo su dureza, tiene más impacto en el ensuciamiento que un único valor de dureza.
«El agua ablandada con NF puede aumentar de forma medible el riesgo de corrosión en las tuberías de distribución frente al agua más dura a la que reemplaza, porque al remover calcio, magnesio y alcalinidad disminuye el índice de saturación de Langelier; un LSI más bajo significa que el agua es más agresiva y corrosiva».
Hallazgos resumidos de Choi, Choi & Hong, publicados en Desalination, 2015
Este punto es fundamental porque cuestiona la idea arraigada de que, cuanto menor es la dureza, mejor para las tuberías y otros equipos de la red de distribución. La corrosión también tiene implicaciones regulatorias para quienes suministran agua destinada al consumo humano o cercana a este uso en una red de distribución: la Regla de Plomo y Cobre de la EPA vincula directamente el control de la corrosión con los niveles de acción para plomo y cobre, y las directrices de la OMS abordan preocupaciones similares sobre la corrosividad a nivel internacional. Tomar una decisión de compra basándose únicamente en el porcentaje de remoción de dureza puede generar otro problema más adelante. No es necesario descartar la NF, pero el proceso de selección debe considerar más que una simple tasa de rechazo: se debe analizar a fondo el perfil completo del agua de alimentación junto con las cuatro variables indicadas anteriormente.
NF frente a ósmosis inversa e intercambio iónico: comparación resumida
Una vez que se entiende cómo funciona la selectividad de la NF, es natural comparar la nanofiltración con la ósmosis inversa y el intercambio iónico. Para quienes buscan una lista inicial de tecnologías, los tres procesos principales de ablandamiento se diferencian en cuatro aspectos: su capacidad para remover la dureza, su impacto en la composición mineral del agua, su consumo de energía y la necesidad de tratamiento químico continuo para la regeneración.
| Categoría | Intercambio iónico | Ósmosis inversa | Nanofiltración |
|---|---|---|---|
| Remoción de dureza | Casi completa (≥99%) | Casi completa (≥99%, además de casi todos los demás sólidos disueltos) | Selectiva: 90–98% de los iones divalentes |
| Sodio agregado al agua producto | Sí: el proceso reemplaza Ca/Mg por Na | No: desmineralización casi total | No: conserva 40–70% de los minerales monovalentes |
| Presión de operación / energía | Presión baja, pero costos continuos de energía y productos químicos para la regeneración | Alta (150–600+ psi) | Media (50–150 psi) |
| Necesidad de regeneración / productos químicos | Regeneración con sal cada 8–12 horas de operación continua | Solo antiincrustante, sin regeneración con sal; mayor consumo específico de energía | Solo antiincrustante, sin regeneración con sal; menor consumo específico de energía |
| Necesidad de pretratamiento del agua de alimentación | Mínimo: principalmente para proteger la resina contra el ensuciamiento | Amplio: SDI <5, tren de pretratamiento de varias etapas | Moderado: SDI <5, pretratamiento de una o dos etapas |
| Vida útil del medio / elemento | Lecho de resina: normalmente 10–15 años | Elementos: comúnmente 2–5 años | Elementos: 3–7 años, según la aplicación |
| Características de la corriente de concentrado / desecho | Salmuera de cloruro de sodio | Todos los sólidos disueltos, concentrados por completo | Concentrado de iones divalentes, sin cloruro de sodio agregado |
| Recuperación típica del sistema | No se basa en membranas: aprovechamiento casi total del agua, menos el retrolavado | 65–85% | 75–85% |
| Corrosividad del agua producto | La adición de sodio puede modificar la química del agua en los procesos posteriores | El permeado con TDS casi nulos suele ser el más agresivo y corrosivo de los tres | Conserva algunos minerales amortiguadores, pero aun así puede reducir el LSI lo suficiente para aumentar el riesgo de corrosión (consulte el hallazgo sobre corrosividad anterior) |
¿La NF es mejor que la OI para ablandar el agua industrial?
Ver respuesta
Cuál conviene más depende de los requisitos del tratamiento posterior del agua. Si el objetivo es remover únicamente la dureza y conservar el equilibrio mineral original —para agua de alimentación de calderas, reposición de torres de enfriamiento y aplicaciones generales de procesos—, la NF suele ser superior por su menor presión de operación, menor consumo de energía y menor volumen de agua de rechazo que se debe gestionar. En cambio, si los procesos realmente requieren sólidos disueltos totales casi nulos, como algunas aplicaciones farmacéuticas y de ultrapureza, la OI es la mejor opción pese a su mayor consumo de energía, ya que la NF no remueve suficientes sólidos disueltos que no causan dureza para cumplir con especificaciones tan estrictas.
Cuando los tubos de presión o las tuberías existentes ya están especificados para una configuración determinada de elementos en espiral, la compatibilidad con formatos estándar de 8 pulgadas (8040), 4 pulgadas (4040) y 2.5 pulgadas (2540) es tan importante como la química de la propia membrana. La mayoría de los elementos NF, incluidos los elementos NF de la serie N de Blue Membrane para ablandamiento de agua, están diseñados como reemplazos OEM directos para portamembranas destinados a marcas reconocidas como Dow FilmTec NF90 y NF270. La equivalencia con productos OEM merece una guía propia más completa; estamos preparando una guía específica sobre reemplazos de FilmTec.
Para un análisis más detallado de la selección de tecnologías basado en los siete factores que influyen en una decisión de compra, en lugar de los cuatro presentados aquí, consulte nuestra guía específica sobre NF frente a OI e intercambio iónico cuando esté publicada.
Diseño del sistema y requisitos de pretratamiento
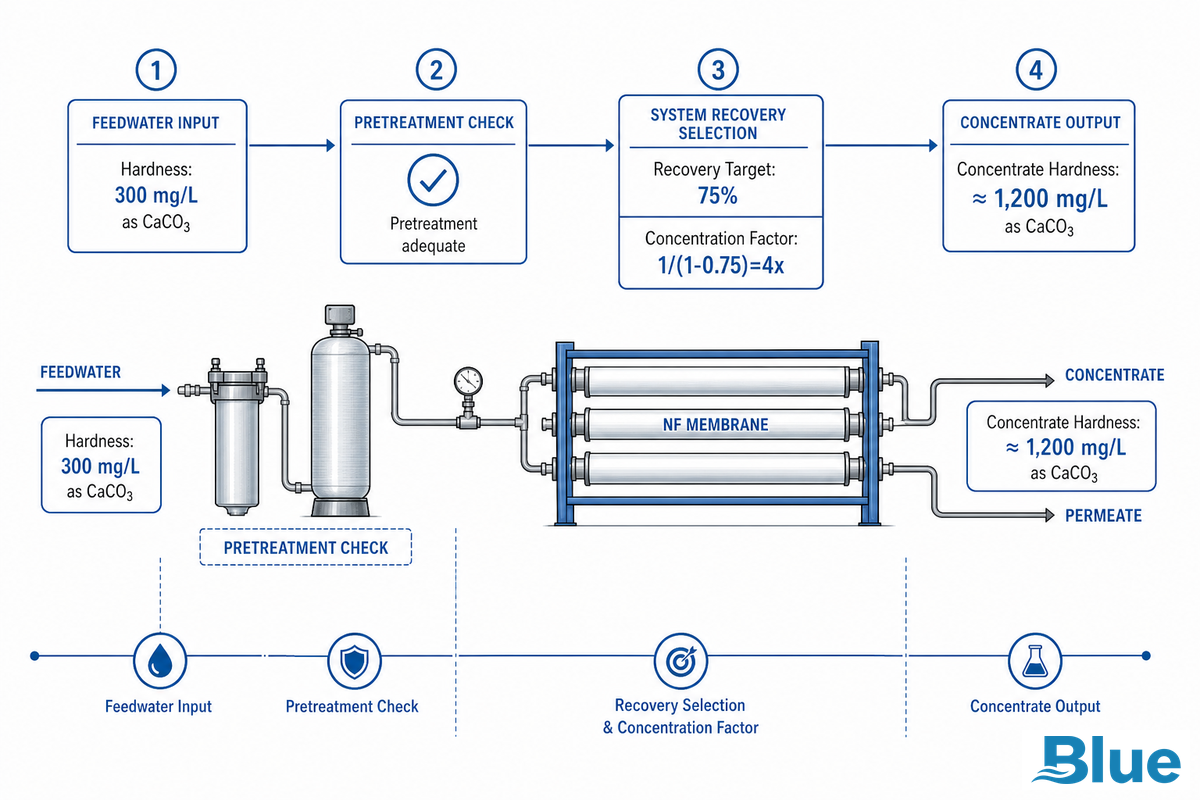
La confiabilidad de un sistema de nanofiltración bien diseñado depende de la calidad del agua de alimentación antes de llegar al sistema. Los parámetros de diseño siguientes son representativos de los trenes de pretratamiento comunes en la mayoría de las instalaciones industriales de ablandamiento de agua subterránea.
| Parámetro | Objetivo |
|---|---|
| Turbidez (después del filtro de cartucho) | <1 NTU |
| SDI | <5 (se recomienda ≤3; consulte la salvedad sobre ASTM D4189 anterior) |
| Cloro libre en la entrada de la membrana | No detectable |
| Flujo de permeado (elementos 8040) | 14–18 L/m²·h (LMH), objetivo de diseño |
Las tasas reales de recuperación en campo suelen diferir de las expectativas de la hoja de especificaciones; con frecuencia, los diseñadores de sistemas de membrana reportan una recuperación cercana al extremo inferior del rango de diseño. Esto subraya la importancia de realizar el cálculo práctico que se presenta a continuación, en vez de confiar únicamente en la cifra destacada.
📐 Nota de ingeniería
La recuperación del sistema, definida como la fracción del agua de alimentación que se convierte en permeado aprovechable en lugar de concentrado, representa una de las principales compensaciones de diseño. Como ejemplo meramente ilustrativo, con una recuperación aproximada de 75% (no es una cifra universal), supongamos que un sistema está diseñado para ese objetivo con agua de alimentación que contiene 300 mg/L de dureza. En ese caso, la dureza de la corriente de rechazo sería aproximadamente cuatro veces mayor que la del agua de alimentación (1 / (1 – 0.75) = 4), lo que daría una dureza del concentrado cercana a 1,200 mg/L (expresada como CaCO₃). Este nivel de concentración determina si es necesario dosificar antiincrustante, ya que un concentrado cuyo índice de saturación de Langelier supera >0 requiere tratamiento para evitar la formación de incrustaciones en los últimos elementos del arreglo. Realice siempre este cálculo con la dureza de su propia agua de alimentación antes de fijar una tasa de recuperación objetivo, no después de elegir el diseño del sistema.
En campo se suele reportar una rápida disminución del flujo cuando una membrana recibe agua con mucha grasa, aceite, lubricantes o partículas sin pretratamiento previo; en un piloto industrial documentado, el caudal de producción era mucho menor apenas 15 min. después del arranque. La experiencia con instalaciones que usan agua municipal o de pozo también señala un detalle importante que los compradores enfocados únicamente en reducir la dureza pueden pasar por alto: no eliminar el cloro antes de la membrana reduce drásticamente su vida útil, porque los compuestos clorados residuales dañan la capa activa. Además, el propio permeado, por su bajo contenido mineral, es considerablemente más corrosivo para las tuberías posteriores, algo que sorprende a quienes se enfocan solo en remover la dureza. ¿Por qué importa tanto la calidad del pretratamiento previo? La polarización por concentración: la acumulación de material rechazado sobre la superficie de la membrana, dentro de una capa límite de agua, aumenta la tendencia de los coloides a adherirse. La bibliografía sobre ensuciamiento de membranas explica que esto reduce la repulsión electrostática que de otro modo mantendría alejados a los coloides. Un pretratamiento previo de capacidad insuficiente o descuidado agrava el mecanismo de ensuciamiento que la membrana ya debe combatir.
Ejemplos de aplicación: agua de alimentación de calderas, torres de enfriamiento y agua de proceso
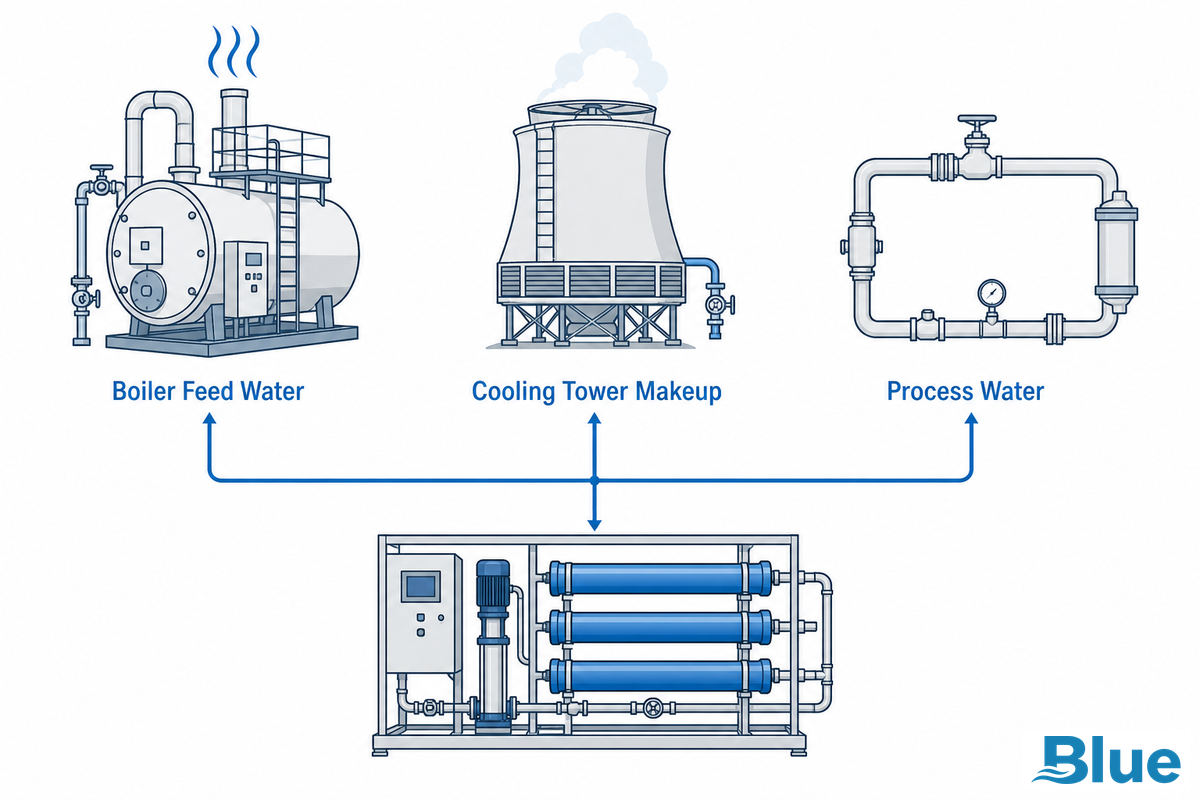
Hay tres aplicaciones industriales recurrentes en las que se especifica el ablandamiento por NF. Cada una presenta una variante del mismo riesgo: si la especificación de dureza es incorrecta, el costo aparece más adelante en forma de tiempo de inactividad no planificado, desperdicio de agua o problemas de calidad del producto. Blue Membrane diseña sus elementos de la serie N para estos tres ciclos de servicio, porque una cifra aislada en una ficha técnica no permite saber si una aplicación determinada funcionará como se espera en campo.
Tratamiento del agua de alimentación de calderas. Las calderas necesitan eliminar la dureza para evitar fallas por incrustaciones en las superficies de transferencia de calor; incluso una capa delgada puede obligar a realizar una parada costosa y no planificada para desincrustar. Sin embargo, el sistema también necesita un equilibrio mineral estable y predecible para su programa de química interna del agua. Existe una disyuntiva real: la desmineralización parcial de la NF —elimina la dureza, pero conserva la mayor parte del sodio y la alcalinidad— se ajusta mucho mejor a ese objetivo químico que una eliminación completa mediante OI, que requeriría una remineralización costosa para recuperar el mismo balance.
Reposición de agua para torres de enfriamiento. Cada vez que una torre de enfriamiento completa un ciclo, concentra la dureza presente en el agua de reposición. Por eso, la dureza inicial de esa agua influye mucho —y a un costo considerable— en la cantidad de ciclos de concentración que puede alcanzar la torre antes de necesitar una purga que desperdicia agua. Ablandar el agua de reposición con NF permite aumentar de forma significativa los ciclos de concentración alcanzables —a menudo hasta el rango de 6-10 ciclos con agua de alimentación pretratada correctamente— sin añadir la carga de sodio que un ablandador regenerado con sal incorporaría a esa misma corriente de purga.
Agua de proceso industrial en general. En las industrias de alimentos y bebidas, farmacéutica y manufacturera en general, a menudo se necesita controlar la dureza sin tratar el agua en exceso y provocar problemas de calidad en los productos posteriores. La NF permite mantener ese balance en aplicaciones de campo. Un ejemplo municipal a escala urbana de esa misma disyuntiva: el departamento de obras públicas de Maple Grove, Minnesota evaluó el ablandamiento por NF frente al ablandamiento con cal para su suministro de 50 MGD. Calificó como medio el costo de capital de la NF, frente al costo alto de la cal, pero también calificó como altos el costo continuo de energía de la NF y el costo de eliminación del concentrado en la misma comparación. Se trata de una disyuntiva de costos real, no de una ventaja sin costo.
Cada una de estas tres aplicaciones requiere un análisis específico de dimensionamiento y química, suficiente para justificar su propia guía. El equipo de ingeniería de Blue Membrane, certificado según ISO 9001, responde con frecuencia consultas de dimensionamiento para las tres aplicaciones, y está en preparación una guía detallada sobre especificaciones de NF para el agua de alimentación de calderas que las abordará en profundidad.
Cuidado de las membranas, ensuciamiento, limpieza y vida útil
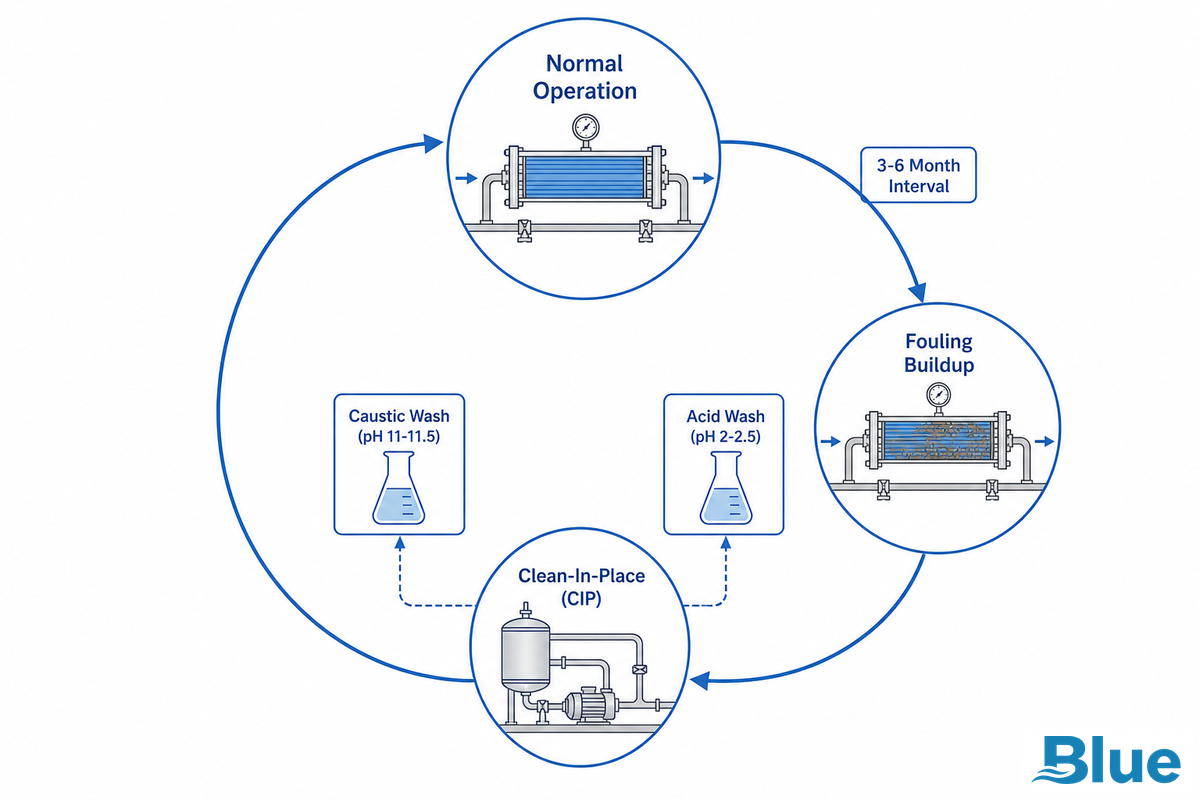
Dos lecciones de campo son más reveladoras que cualquier lista de verificación de mantenimiento adecuado. Primero, la limpieza en sitio (CIP) no deja todo como nuevo: un análisis revisado por pares de 500 horas de operación de una membrana NF demostró que, después de cada limpieza química, las membranas son un poco más propensas al ensuciamiento que después del ciclo de limpieza anterior; no comienzan de cero. Este patrón de desgaste es justamente lo que hace que una construcción resistente a productos químicos, como la línea de membranas NF resistentes a los álcalis de Blue Membrane, valga la inversión adicional en instalaciones que realizan ciclos frecuentes de CIP cáustica. Segundo, como ya se explicó, la química de la membrana importa más que la dureza del agua de alimentación: la misma autopsia de 2024 analizó el ensuciamiento en 82 elementos de membrana NF y confirmó lo que mostraban los datos de pruebas de campo: el ensuciamiento orgánico y biológico causó cerca de la mitad de todo el ensuciamiento, mientras que las incrustaciones minerales tuvieron un papel secundario, incluso con agua de alimentación más dura o salobre.
¿Con qué frecuencia se deben limpiar las membranas NF industriales?
Mostrar respuesta
El agua subterránea típica, pretratada y limpia, con una dureza de 200-500 mg/L, que cumple los requisitos de SDI y no presenta cloro detectable, permite limpiar las membranas una vez cada 3-6 meses. En la mayoría de las aplicaciones se usan dos tipos principales de productos químicos de limpieza: una solución cáustica (pH alto) para tratar el ensuciamiento biológico y orgánico, y una solución ácida diluida (pH bajo) para las incrustaciones de carbonatos y minerales. La eficacia de la limpieza CIP disminuye con los ciclos; por eso, seguir los cambios en el flujo y las tasas de rechazo permite determinar mejor cuándo hace falta limpiar.
La vida útil de un elemento varía mucho según la aplicación. Por lo general, un elemento para el agua de alimentación de calderas dura de 4 a 6 años; uno para servicio industrial pesado puede durar de 5 a 7 años; y uno para una aplicación industrial ligera o farmacéutica —donde el agua de alimentación suele estar bastante limpia— puede durar de 3 a 5 años, siempre que se apliquen las medidas de pretratamiento descritas anteriormente. La experiencia de campo suele respaldar rangos similares: los comentarios habituales indican una vida útil de 3 a 5 años para elementos que se limpian con regularidad y no solo como reacción cuando ya presentan cierto nivel de ensuciamiento. Los operadores de tratamiento de agua ofrecen un diagnóstico de campo útil en este aspecto. Un caudal de permeado lento y bajo suele indicar que una membrana de poros estrechos está sana y funciona como se espera. En cambio, un caudal constante y rápido puede indicar que se descuidó un prefiltro, lo que permite que el cloro llegue a la membrana y la contamine. Los informes de prueba de fábrica de Blue Membrane para cada elemento ofrecen a los compradores un valor inicial documentado de rechazo y flujo, con el cual comparar el rendimiento en campo durante la vida útil. En las próximas guías sobre prevención del ensuciamiento de membranas NF y vida útil de las membranas NF se abordarán más a fondo los protocolos de prevención del ensuciamiento y todo el abanico de factores para planificar la vida útil de los elementos.
Factores de costo y proceso de compra
No existe un costo industrial de membrana ni un costo por galón que sirva para todas las ubicaciones: la química del agua de alimentación, el caudal y los costos locales de los servicios públicos hacen variar demasiado esa cifra como para informar un valor único con honestidad. Sin embargo, la estructura de la comparación de costos es consistente. Un análisis de ingeniería de 2024 de una instalación municipal de 50 MGD en Maple Grove, MN informó un costo de capital inicial de hasta $60.6 millones para una instalación de ablandamiento por NF —o de aproximadamente $67M con 2-3 años de inflación— y un costo operativo anual de cerca de $6.5M, de los cuales ~$4.1M correspondían a energía y se perdían ~$1.05M por MGD en concentrado. Un estudio anterior e independiente, de 2023, estimó en aproximadamente $125M el costo de una instalación de ablandamiento con cal de 32 MGD y en $12.6M su costo anual ($8.8M de deuda, $1.2M de mano de obra y $2.6M de energía, productos químicos y lodos). Se trata de una capacidad y una fecha de análisis diferentes, por lo que no es una comparación perfectamente directa. La única comparación equivalente proviene del mismo estudio de 2024, que evaluó ambas tecnologías con la misma capacidad de 50 MGD: calificó como altos tanto el costo de capital como el operativo de la cal; para la NF, calificó como medio el costo de capital, pero mantuvo como altos específicamente el costo de energía y el costo de eliminación del concentrado y descarga al alcantarillado. Es un dato a escala municipal, no un sustituto directo de instalaciones industriales más pequeñas, pero destaca la disyuntiva clave que también observamos en la escala industrial: una inversión inicial menor, costos reales más altos de energía y eliminación, y equipos que ocupan menos espacio.
Principales factores de costo
- costo del elemento de membrana e intervalo previsto de reemplazo (consulte arriba las cifras de vida útil)
- costo de energía con una presión de operación de 50-150 psi, en comparación con la energía que consume la alternativa durante la regeneración o al operar a mayor presión
- dosificación de antiincrustantes y productos químicos de limpieza, determinada por el objetivo de recuperación y la química del agua de alimentación
- valor de evitar el tiempo de inactividad: al no haber un ciclo de regeneración, no se necesita una parada programada cada 8-12 horas
Como esos cuatro factores varían de manera independiente, el siguiente paso más sensato es solicitar una cotización basada en la química específica del agua de alimentación, en lugar de una estimación genérica por galón. Solicite una cotización según la dureza, el caudal y el objetivo de recuperación reales de su instalación, no según una cifra orientativa tomada del agua de otra instalación.
Panorama de la industria: cambios en el ablandamiento industrial del agua
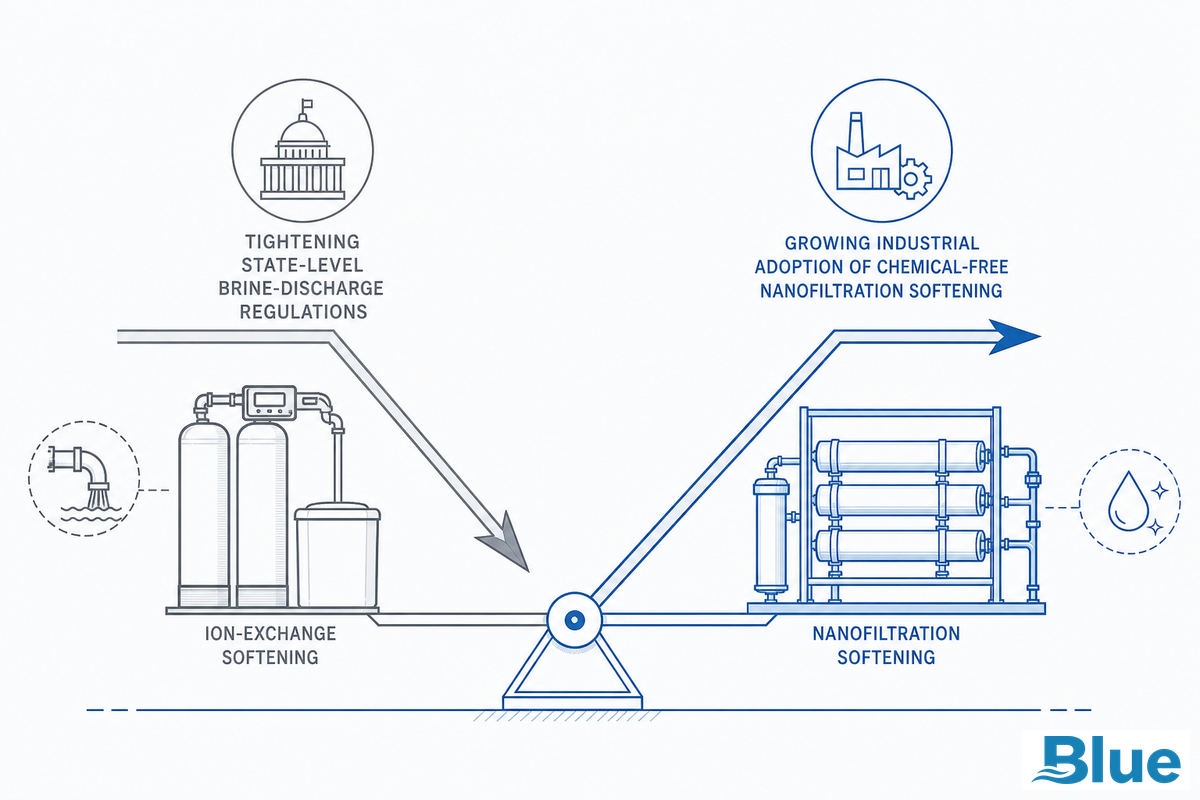
El marco regulatorio para el ablandamiento a base de sal está cambiando, y el marco federal importa más a los compradores industriales de lo que sugieren los titulares sobre aparatos residenciales. El Programa Nacional de Pretratamiento de la EPA, conforme a 40 CFR Part 403, regula las descargas de aguas residuales de instalaciones industriales y comerciales a plantas municipales de tratamiento. Prohíbe las descargas que causan el paso de contaminantes sin tratamiento o interfieren con la planta receptora, y exige límites locales de pretratamiento cuando la química de las descargas de una instalación lo justifica. Por lo general, las decisiones de compra deben cumplir con el permiso de descarga de la propia instalación vinculado al NPDES, no con una ley estatal sobre ablandadores.
La dirección de las políticas municipales es clara, aunque las medidas sean locales y no federales. Una ordenanza de la ciudad de Malibu, California, prohíbe por completo, dentro del área de servicio de su Centro Cívico, los ablandadores de agua autorregenerables —a base de sal— y la eliminación de su salmuera. La medida se basa en la regulación de las descargas de sodio de los efluentes de los ablandadores. Sin embargo, la lista de tecnologías alternativas que cumplen con la normativa, sin restricciones a tecnologías específicas —entre ellas, sistemas electrónicos, magnéticos, de carbón activado y de tanque de intercambio— incluye el ablandamiento con membranas como una alternativa que cumple con los requisitos y no descarga salmuera. Waukesha, Wisconsin, optó por un enfoque centrado en el cumplimiento. Como la ciudad identificó la sal de ablandamiento como su principal fuente de cloruro en la planta de tratamiento de aguas residuales, fijó el 1 de enero de 2025 como fecha límite para que sus usuarios de mayor volumen redujeran el uso de sal. En su aviso sobre el requisito, la ciudad de Waukesha menciona un caso cercano: la ciudad de Madison, Wisconsin, había estimado que construir una instalación independiente para tratar el cloruro costaría $2 mil millones, en lugar de reducirlo en la fuente. El ejemplo ilustra cuánto más económica es la reducción en la fuente que el tratamiento del cloruro. Esta es la tendencia a seguir: no existe una sola ley general, sino que distintos proveedores de servicios públicos descubren que cuesta menos cambiar la tecnología de ablandamiento antes de la descarga que tratar el cloruro después.
Las proyecciones de estudios de mercado de terceros estiman que el mercado de membranas de nanofiltración crecerá a una tasa compuesta anual de entre un dígito alto y dos dígitos bajos hasta principios de la década de 2030. Esto ofrece una orientación sobre hacia dónde se dirige la inversión, pero no una cifra en la que basar un caso de negocio independiente para una compra. Si hoy diseña o reemplaza un sistema industrial de ablandamiento, el paso inmediato es verificar el permiso de descarga de su instalación y las normas locales de pretratamiento antes de definir una especificación de intercambio iónico, porque la tecnología que especifique debe poder justificarse frente a los límites futuros de descarga de cloruro que establezca el proveedor de servicios receptor.
Preguntas frecuentes
P: ¿Cuáles son las desventajas de la nanofiltración para el ablandamiento industrial del agua?
Ver respuesta
La NF no reduce la dureza tanto como el intercambio iónico (90-98% frente a una eliminación casi total), sigue generando una corriente de rechazo que debe eliminarse —aunque no sea salmuera con sodio— y requiere una rutina de pretratamiento más estricta para lograr un intervalo de limpieza razonable que un sistema de intercambio iónico regenerado con sal. La NF tampoco garantiza un menor impacto en la infraestructura posterior: recuerde que eliminar la alcalinidad puede aumentar el potencial de corrosión de las tuberías de una red de distribución.
P: ¿Cómo elimina la nanofiltración la dureza del agua sin añadir sodio?
Leer respuesta
La NF elimina estos iones al excluirlos físicamente de la superficie de la membrana mediante una combinación de exclusión por tamaño y exclusión por carga (Donnan). Este es el modelo de rechazo de 2 compuertas mencionado anteriormente. El proceso no intercambia estos iones por iones de sodio, como sí lo hace una resina de intercambio iónico. No se produce intercambio iónico, por lo que no se añaden subproductos de sodio a la corriente de agua tratada ni se descargan como salmuera.
P: ¿Qué pretratamiento del agua de alimentación requiere el ablandamiento por nanofiltración?
Ver respuesta
Para una evaluación del agua de alimentación con 4 parámetros, los valores mínimos son SDI inferior a 5 —se prefiere inferior a 3, con las salvedades de ASTM D4189 indicadas en el apartado anterior sobre los 4 parámetros—, <1 NTU después del filtro de cartucho, ausencia de cloro libre detectable en la entrada de la membrana y un pH de alimentación continua de 6.5-8.0. El proceso paso a paso anterior de evaluación con 4 parámetros permite comparar el agua de alimentación de su instalación con estos valores antes de solicitar una cotización del sistema.
P: ¿Pueden las membranas de nanofiltración reemplazar un ablandador de intercambio iónico existente?
Ver respuesta
Sí, en la gran mayoría de los casos, siempre que el agua de alimentación cumpla los criterios de evaluación de los cuatro parámetros y la instalación pueda descargar la corriente de concentrado o rechazo. Muchos elementos NF también pueden diseñarse en configuraciones 8040/4040/2540, por lo que se pueden instalar fácilmente en portamembranas que originalmente aceptaban elementos de la mayoría de las marcas líderes. Consulte siempre con el diseñador de su sistema antes de iniciar una adaptación.
P: ¿Cuál es la presión de operación habitual de los sistemas de ablandamiento de agua por NF?
Mostrar respuesta
50–150 psi.
Acerca de esta guía
Blue Membrane fabrica elementos de membrana NF, OI y ultrafiltración en sus instalaciones de Nantong, Jiangsu, certificadas según ISO 9001. Tanto nuestros clientes OEM como los industriales nos hacen una y otra vez la misma pregunta sobre la selección de tecnología para ablandar el agua: ¿es realmente adecuada la nanofiltración para esta agua de alimentación en particular o se tomó esa decisión basándose únicamente en una ficha técnica, sin considerar la química del agua? Este documento presenta el mecanismo, los criterios de selección y las investigaciones que conviene revisar antes de abordar esa conversación. No es una herramienta de venta para una serie específica de membranas, sino los elementos necesarios para tomar una decisión tecnológica sólida y defendible.
Referencias y fuentes
- Referencia sobre tecnología de membranas, informe R363 — Texas Water Development Board
- ASTM D4189, método de prueba estándar para el índice de densidad de sedimentos (SDI) del agua — ASTM International
- Estudio sobre el rendimiento de rechazo de la nanofiltración — National Institutes of Health / PMC
- Estudio de autopsia del ensuciamiento de membranas, revista Membranes, 2024 — National Institutes of Health / PMC
- Efectos corrosivos del agua ablandada con membranas, Desalination, 2015 — Choi, Choi & Hong
- Nanofiltración: principios y aplicaciones — University of Edinburgh
- Programa NPDES para aguas residuales industriales — U.S. Environmental Protection Agency
- 40 CFR Part 403, normas generales de pretratamiento — U.S. Electronic Code of Federal Regulations
- Código municipal, capítulo 9.40, ordenanza 451 — City of Malibu, CA
- Aviso de cumplimiento sobre cloruros de los ablandadores de agua — City of Waukesha, WI
- Memorando de evaluación de tecnologías municipales de ablandamiento — City of Maple Grove, MN Public Works & Engineering
- Definición de ablandamiento con membranas en el glosario — Water Quality Association
- Requisitos técnicos de NSF/ANSI 44 — NSF International
Artículos relacionados
- Elementos de membrana NF para ablandamiento del agua: especificaciones de la serie N y asistencia para fabricantes OEM
- Elementos de membrana NF estándar: línea general de productos de nanofiltración
- Membrana de nanofiltración resistente a los álcalis: aplicaciones con agua de alimentación de pH alto
- Línea de productos de membranas de nanofiltración: gama completa de NF y químicas especializadas